Bevezetés
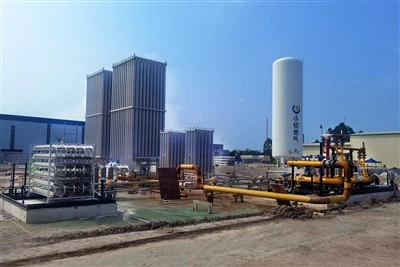
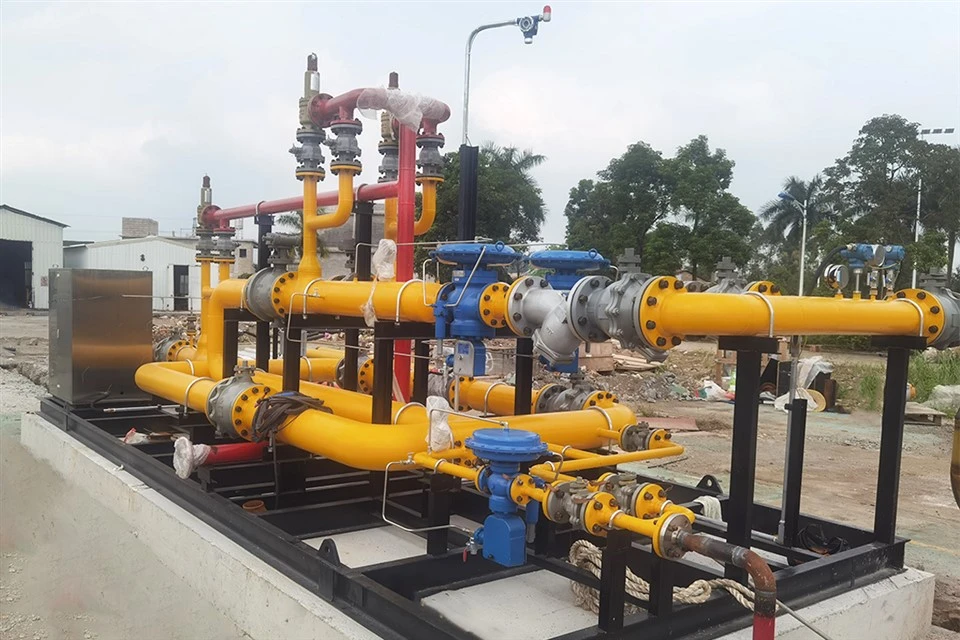
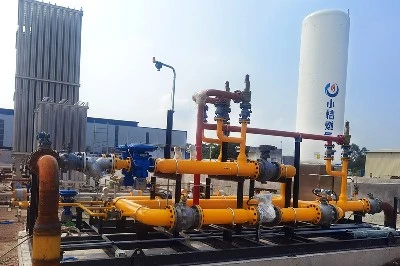
A földgáznyomás-szabályozó és mérőcsúcs (PRMS) egy integrált, csúszótalpa{0}}szerelt rendszer, amelyet arra terveztek, hogy biztonságosan fogadja a nagy-nyomású földgázt a szállítócsővezetékekből, stabil üzemi nyomásra csökkenti, és pontosan méri a térfogatáramot.
Termékleírások
|
Rendszer |
Technológia |
Standard |
Pontosság |
|
Ultrahangos mérés |
4 utas / 8 utas ultrahangos mérő |
AGA jelentés 9. sz |
±0,5% vagy jobb |
|
Turbina mérés |
Gázturbinás mérő |
AGA Jelentés No.7 |
±0,7% jellemző |
|
Flow Computer |
Kettős redundáns áramlású számítógép |
AGA 3 / AGA 8 |
Valós idejű-számítás |
|
Gázminőség mérés |
Online gázkromatográf |
ISO 6976 |
Folyamatos BTU érték |
|
Nyomás és hőmérséklet kompenzáció |
RTD érzékelők + intelligens adók |
AGA 8 Z-tényező korrekció |
Folyamatos korrekció |
|
Kalibrációs rendszer |
Külső hitelesített áramlási hurok kalibráció |
ISO/IEC 17025 |
Hiteles eltérési jelentés |
Műszaki előírások
|
Funkció |
Műszaki konfiguráció |
Standard / KPI |
Teljesítmény / Limit |
|
Túlnyomás elleni védelem |
Aktív + készenléti monitor szabályozók + csap{2}}elzáró szelepek |
ASME B31.8 biztonsági tervezési ráhagyás |
Leválasztási válasz < 2,0 s |
|
Kapcsolja ki-a teljesítményt |
Szabályozószelepek buborékos-tömítéssel |
ANSI/FCI 70-2, VI. osztály |
Nulla szivárgás-kikapcsoláskor |
|
Nyomásstabilitás-szabályozás |
Pilot{0}}működtetett szabályozórendszer |
Belső szabályozási tolerancia |
±1% reteszelő-nyomás |
|
Gáztisztasági követelmény |
Több-fokozatú szétválasztás + pilótavédelmi tervezés |
Rendszerkompatibilitási követelmény |
Tiszta, száraz gáz ajánlott a stabil működéshez |
|
Gázszűrés |
Kettős, több{0}}ciklonos elválasztó rendszer |
Részecskeleválasztási szabvány |
99,9%-os eltávolítás 3 mikronig |
|
Zajszabályozás |
Hangszigetelés + hangtompító berendezés |
OSHA munkahelyi zajra vonatkozó irányelv |
Legfeljebb 85 dBA 1 méteren |
Alkalmazások és ipari felhasználási esetek
Gáztüzelésű erőművek-
Üzemanyag-ellátó csúszótalpak akár 400 MW-os gázturbinákhoz, a csővezeték nyomását 70 bar-ról stabil 25 bar-ra csökkentve.
01
Vegyi és műtrágya létesítmények
Folyamatos betáplálási gázkondicionálás az ammónia- és metanolszintézis körökhöz ±0,1 bar szűk nyomástűrés mellett.
02
Nehézipari égők
Áramlási skálázás 500 Nm³/h-ról 12 000 Nm³/h-ra acélgyárak és üvegüzemek esetében, megakadályozva az égők fellángolását a nyomásstabilitás ±5%-on belüli tartásával.
03
LNG újragázosítási terminálok
Magas-nyomásszabályozás és mérés 100 bar-ig környezeti hőmérsékletű földgáz-hőmérsékletű földgáz esetén a kereskedelmi hálózati befecskendezés előtt.
04
Biometán rács befecskendezése
Gázkromatográfokkal integrált alacsony-átfolyású, közepes{1}}nyomású csúszkák a valós idejű-gázminőség elemzéshez, adóméréshez és hálózati befecskendezéshez.
05
Mérnöki testreszabás
Mérnöki csapatunk 15 munkanapon belül elkészíti a projektre{0}}kész 3D szerkezeti modelleket, lehetővé téve a párhuzamos alapozást, és a szállítás előtt ellenőrizheti a távolságot-.
A gyári-programozott folyamatszámítógépek natív módon kommunikálnak Modbus TCP/IP-n, Profibus-on vagy Ethernet/IP-n keresztül előre leképezett adatregiszterekkel a közvetlen DCS-integráció érdekében.
A csúszótalp 100%-os üzemi/készenléti konfigurációt használ, automatikus, PLC{1}}változtatással, amely akkor aktiválódik, ha a belső nyomás vagy az áramlási eltérés meghaladja az előre beállított paramétereket.
A szerkezeti keretek és védőburkolatok egyedi tervezésűek,{0}}hogy ellenálljanak a szélsőséges környezeti hatásoknak -40 foktól +55 fokig.
Gyártás és minőségellenőrzés
A nagynyomású gázvezetékek tompahegesztésein a szerkezeti összeszerelés előtt az ASME B31.8 szerinti teljes radiográfiai vizsgálat (RT) esik, amelyet ASME Section IX és AWS D1.1 tanúsítvánnyal rendelkező hegesztők hajtanak végre, állandó bélyegző azonosítással a teljes nyomon követhetőség érdekében.
Az összeszerelt csőhálózatokon hidrosztatikus nyomáspróbát végeznek a maximális tervezési nyomás 1,5-szeresével, minimális tartási idővel 4 óra.
A minőségellenőrző csapat kézi XRF-elemzőkkel ellenőrzi az ötvözet-alkatrészeket és szelepeket a pozitív anyagazonosításhoz (PMI), hogy kereszt{0}}ellenőrizze a kohászati megfelelőséget a malomvizsgálati jelentésekkel (MTR-ekkel).
A part menti környezetben a szigetelés alatti korrózió (CUI) megelőzése érdekében SA 2.5 közel-fehér fémszórást alkalmazunk, amelyet egy három-rétegű epoxi rendszer követ (összesen 320 mikron DFT), ezzel 10+ évre meghosszabbítva az első nagy karbantartásig (TSFM) az időt.
Összeállítjuk és szállítjuk a kulcsrakész minőségi könyvet,{0}}amely MTR-eket, NDT-naplókat, nyomon követhető hegesztési térképeket, kódszámításokat és kalibrációs lapokat tartalmaz,-a berendezés szállításával egy időben.
Gyári átvételi teszt (FAT)
A technikusok hideghurkos tesztelést végeznek az összes I/O ponton a terepi műszerek, a mágnesszelepek és a központi áramlási számítógép panel között, hogy érvényesítsék a biztonsági logikát és a magas/alacsony nyomású leoldásokat, mielőtt a csúszás elhagyja a padlót.
A hidroteszt utáni pneumatikus szivárgástesztet nitrogéngázzal, maximális üzemi nyomáson hajtják végre, hogy ellenőrizzék a buborékok-tömörségét és megfeleljenek a helyi diffúz emissziós előírásoknak.
Minőségügyi csapatunk lézeres{0}}nyomkövető szkennelést használ a véglegesített csúsztatáson, hogy ellenőrizze a horgony-koordináták pontosságát, hogy kiküszöbölje a helyszíni igazítási utómunkát.
Az elektromos áramkörök átfogó folytonossági, szigetelési ellenálláson és nagy-potenciálú (Hi-Pot) tesztelésen esnek át az összes áramelosztó és földelési hálózaton.
Megfelelőség és tanúsítványok
Az ASME U (Nyomástartó edények) és PP (Nyomócsővezetékek) bélyegzők minősített birtokosa, amely lehetővé teszi az észak-amerikai olaj- és gázipari, valamint közüzemi beruházási projektek telepítését az ASME kód követelményei szerint.
A tervezési és gyártási folyamatok megfelelnek a nyomástartó berendezésekről szóló 2014/68/EU irányelvnek, amely támogatja a CE-jelölést a H modulon keresztül az Európai Unión belüli gázszállítási és -elosztási alkalmazásokhoz.
A fúziós hegesztési folyamatokat az ISO 3834-2 tanúsítvánnyal rendelkező hegesztési minőségirányítási rendszer szabályozza, amely biztosítja a nyomon követhető hegesztési eljárásokat és dokumentált folyamatszabályozást az összes nyomást tartalmazó szerelvényen.
A vészleállítási (ESD) műszerhurkok az IEC 61508 SIL 2 vagy SIL 3 szerint tanúsított alkatrészekkel valósulnak meg, a kockázati besorolástól és a projekt biztonsági integritási követelményeitől függően.
A külső ellenőrző ügynökségek, például a DNV, a Lloyd's Register, a TÜV és a Bureau Veritas teljes hozzáférést biztosítanak a meghatározott gyártási pontokon, teljes gyártási és minőségi dokumentációs csomagokkal támogatva.
GYIK
K: Mi a tipikus szállítási idő a megrendelés visszaigazolásától a kiszállításig?
V: A szabványos gyártási idő 10–14 hét, a konfigurációtól és a tesztelési körtől függően. Sürgős projektek esetén a részleges elő-összeszerelés és a gyorsított FAT ütemezés 8–10 hétre csökkentheti ezt.
K: Milyen jótállási időszak vonatkozik a PRMS rendszerre?
V: A rendszerre jellemzően az üzembe helyezéstől számított 18–24 hónapos vagy a szállítástól számított 24 hónapos garancia vonatkozik, attól függően, hogy melyik következik be előbb. A kritikus alkatrészekre, például a szabályozókra és az áramlási számítógépekre külön OEM-garanciális feltételek vonatkoznak.
K: Hogyan csomagolják és védik a rendszert a nemzetközi szállítás során?
V: Minden csúszótalpa egy megerősített acél kiviteli keretre van rögzítve, és korróziógátló-csomagolással és nedvességzáró fóliával van védve. Az érzékeny műszerek ezenkívül lökés-szerelhetők, és szükség esetén vákuum-lezárhatók.
K: Milyen fizetési feltételeket fogadnak el általában nemzetközi megrendeléseknél?
V: A szabványos feltételek 30% előleg és 70% egyenleg szállítás előtt a FAT jóváhagyása után. Hosszú távú partnerek számára LC at sight vagy mérföldkő-alapú fizetési konstrukciók is megoldhatók.
K: Általában mennyi ideig tart a -helyszíni telepítés és üzembe helyezés?
V: A tipikus telepítés 5-10 napot vesz igénybe a csővezeték készenlététől és a helyszíni körülményektől függően. A teljes üzembe helyezés, beleértve a hurokellenőrzéseket és a kalibrálást, általában további 3-5 napot vesz igénybe.
K: Milyen értékesítés utáni-támogatás érhető el az üzembe helyezés után?
V: A távoli műszaki támogatás 24 órán belül elérhető hibaelhárításhoz és rendszerdiagnosztikához. A helyszíni mérnök kiszállítása általában 3–7 munkanapon belül megtörténik, ha szükséges.
K: Milyen gyakran kell a rendszert kalibrálni vagy ellenőrizni?
V: Az áramlásmérő rendszereket általában 12 havonta ajánlott kalibrálni. A nagy-értékű adómérési alkalmazásokban egyes szolgáltatók 6–9 hónapos ellenőrzési ciklust választanak.
K: Rendelkezésre állnak-e pótalkatrészek{0}}hosszú távú működéshez?
V: A kritikus alkatrészek, például érzékelők, szabályozók és szelepkészletek karbantartása minimum 10 éves szállítási kötelezettségvállalás mellett történik. A sürgősségi cserekészletek 72 órán belül szállíthatók az általános konfigurációkhoz.
K: A rendszer integrálható a meglévő vezérlő- vagy SCADA-rendszerekbe?
V: Igen, támogatja a szabványos ipari kommunikációs protokollokat, és közvetlenül leképezhető a legtöbb DCS/SCADA platformra. Az előre megtervezett adatcímkék- csökkentik az integráció idejét az üzembe helyezés során.
Népszerű tags: földgáznyomás-szabályozás és adagolócsúcs, Kína földgáznyomás-szabályozó és adagolócsillapító gyártói